
三昆科技11年专注研发生产UV系列产品 
让您省时、省力又省心,服务热线:0755-28995058
让您省时、省力又省心,服务热线:0755-28995058


⒈业务部: 李炳基:13823369867
⑴深圳区: 黄朝阳:13510246266
⑵江苏区: 黄永贵:13913507139
木器涂装生产线上,UV固化机灯头与工件表面的距离(通常称为灯距)是决定漆面能否彻底固化的关键工艺参数。许多木器厂在引入进口UV固化机或更换涂装产品后,常出现漆面表面看似干固,手指按压却有粘手感,甚至工件堆叠后互粘的返粘问题。本文从灯距设定、光源类型、固化能量及现场判定方法四个维度,梳理木器漆面通过进口UV固化机后不返粘的工艺边界,供生产技术人员参考。
在实际生产中,木器UV固化机的灯距通常设定在80mm至150mm之间,具体数值取决于光源类型和漆膜厚度。以中压汞灯为例,灯距过近会导致工件表面温度迅速攀升至70°C以上,引发漆面底层溶剂未挥发而表面假固化,最终返粘;灯距过远又会使紫外线峰值照度低于2000 mW/cm2,固化能量不足,同样无法彻底固化。LED UV光源因发热较低,灯距可缩短至60mm至100mm,但需保证表面照度在3000 mW/cm2左右才能满足木器漆面的固化要求。上述数据均为行业典型值,具体设定还需结合设备实测进行微调。
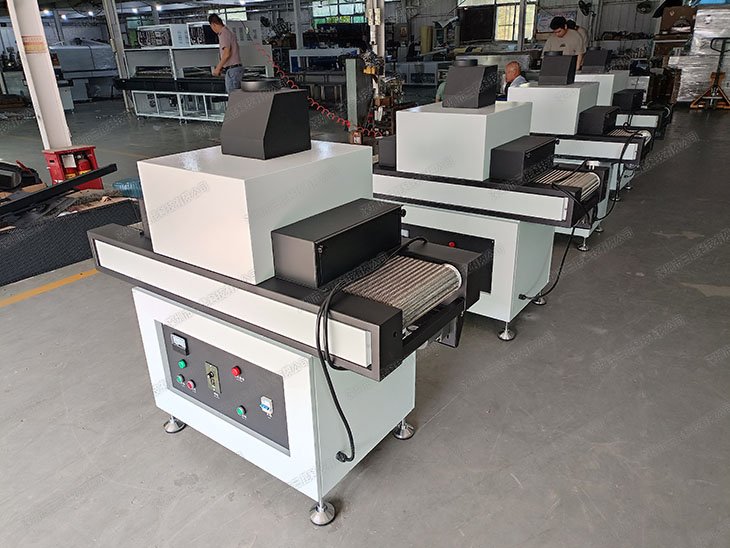
不同木器漆面的涂装厚度也会改变最佳灯距。干膜厚度在25μm至40μm的普通闭口漆,建议灯距保持在100mm左右,过机线速控制在5m/min至8m/min;若涂装厚度超过50μm,需适当拉大灯距至120mm至150mm,并降低线速至3m/min至5m/min,以保证紫外线穿透漆层至底层。实测显示,当灯距从100mm增加到140mm,表面峰值照度约下降30%至40%,此时必须同步提高灯管功率或降低线速,否则返粘风险会显著上升。这些数值来自典型木器涂装线的实测记录,不同漆种仍存在差异。
结合常见木器UV固化机的工艺参数,灯距设定可分为三个区间供参考。薄涂层(干膜≤25μm)的家具配件,灯距可设为70mm至90mm,线速8m/min至12m/min,表面温度控制在45°C至55°C;中等涂层(干膜25μm至40μm)的板材与门板,灯距建议90mm至120mm,线速5m/min至8m/min,表面温度50°C至65°C;厚涂层(干膜>40μm)的实木家具与艺术漆面,灯距需拉开至120mm至160mm,线速降至3m/min至5m/min,表面温度不宜超过70°C。以上区间为典型设定值,实际生产中应通过UV能量计实测峰值照度与总能量,确保表面能量达到800mJ/cm2至1500mJ/cm2。
中压汞灯与LED UV光源在灯距选取上存在显著差异。汞灯发射光谱宽,红外成分高,灯距过近易造成工件局部过热,木材含水率超过12%时甚至可能出现表面起泡;因此汞灯灯距一般不小于90mm,且需配备强力冷却风道,风量建议每分钟不低于200m3。LED UV光源几乎无红外辐射,灯距可缩短至60mm以上,但其单波长输出(如365nm或395nm)对光引发剂匹配度要求更高,若漆面配套光引发剂不匹配,即使灯距适当也可能出现表面不干。实测表明,在相同线速下,LED固化机的电耗约为汞灯的40%至60%,但灯珠模组的单价通常较高。
漆面返粘通常不是由单一因素引起,而是灯距、光强、线速与漆料配方共同作用的结果。最常见的成因包括:第一,灯距过近导致表面温度过高,底层溶剂被封闭在漆膜内,形成“表干里湿”结构;第二,紫外线峰值照度低于漆料固化阈值(通常为2000 mW/cm2以下),引发反应不完全;第三,环境湿度过高(相对湿度>75%)抑制自由基固化,延长表面粘性时间。在木器生产线上,返粘往往在夏季高温高湿季节更为明显,此时需同步调整灯距与除湿设备。
为现场快速判定漆面是否返粘,建议采用以下步骤:
在评估进口UV固化机运行成本时,通常按每平方米涂装面积计算,成本由三项构成:电耗、灯管(或灯珠模组)折旧、不良品返工损耗。电耗方面,中压汞灯固化机单灯功率通常在3kW至6kW,LED UV固化机单灯功率在1kW至3kW,按每小时运行计算,电耗差异可达50%以上;灯管折旧方面,汞灯使用寿命一般为800小时至1000小时,LED光源可达20000小时至30000小时,折旧成本差异显著;返工损耗则取决于固化良率,若返粘率超过2%,单位面积成本会因返工和材料浪费而快速上升。上述数据为典型值,实际计算需结合工厂电价、灯管更换周期与废品率进行口径统一。
为避免木器漆面过进口UV固化机后出现返粘,建议建立固定的灯距检查与调整程序。每日开机前,先用卷尺或固定挡块确认灯头与输送网面的距离,误差控制在±5mm以内;每班次更换漆种时,重新测试漆膜厚度并对照灯距区间表调整设备;每月清洁一次反光罩与石英玻璃,防止光能衰减导致实际照度不足。若生产过程中发现漆面出现局部粘手,应优先检查灯距是否因设备振动而偏移,再排查灯管老化与电网电压波动。通过上述程序,可将木器UV固化后的返粘率控制在1%以内。
综上所述,木器灯距多少并无单一标准答案,需根据光源类型、漆膜厚度、线速及环境条件综合设定。掌握80mm至160mm的灯距区间、45°C至65°C的表面温度窗口、2000 mW/cm2以上的峰值照度要求,并配合规范的现场判定步骤,是解决进口UV固化机漆面返粘问题的核心方法。生产技术人员应以实测数据为依据,逐步优化固化工艺窗口,提升木器涂装良率。
本文由深圳市三昆科技有限公司整理。
本文章由三昆固化机厂家整理原创,转载请注明出处:/9/4082.html
+86 0755-28995058
关键词:UV机|UV光固机|UV灯管|UV固化机|低温UV机|深圳UV机|手提式UV|UV烤炉|UV光固化机|隧道炉|UV固化|桌面光固机|UV设备|光固机|光固化机|uv固化灯|手提式UV机|
uvled固化机|uvled面光源|uvled线光源|uvled点光源|uv固化设备|uv固化灯管|uv光固化设备|uv固化炉|uv固化机生产厂家
Copyright © 2002-2025 深圳市三昆科技有限公司 版权所有
粤ICP备17093796号
网站sitemap地图
网站HTML地图
热门TAG标签
